Artykuł sponsorowany
Jak powstaje sprężyna techniczna od doboru materiału po kontrolę gotowej partii
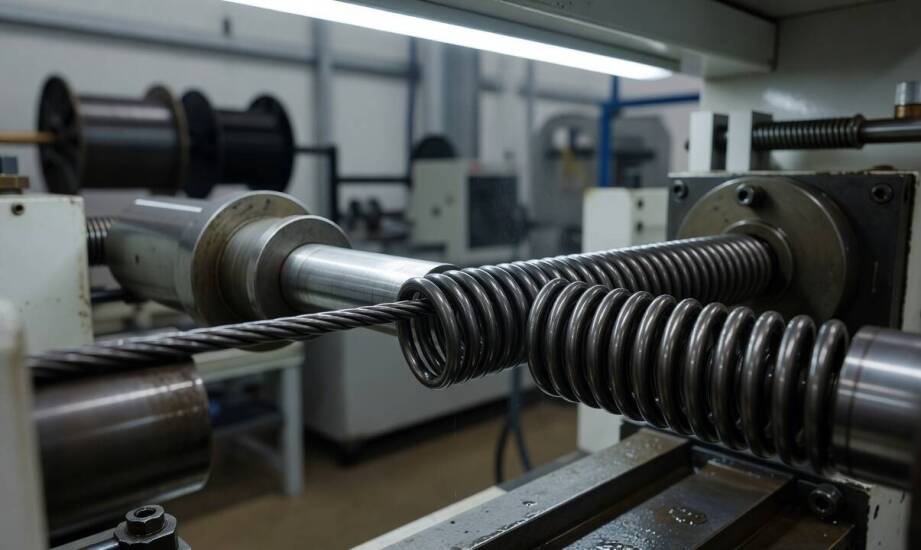
Projektowanie niezawodnych mechanizmów zawsze wymaga uwzględnienia elementów elastycznych, które magazynują i oddają energię. Zamówienie sprężyny technicznej rozpoczyna się od precyzyjnego określenia obciążenia, dostępnej przestrzeni montażowej oraz specyficznych warunków pracy. Środowisko działania, w tym skrajne temperatury, duża wilgotność czy prognozowana liczba cykli pracy, bezpośrednio rzutuje na wymagania stawiane przed tym elementem. Producent musi przeanalizować te wytyczne i na ich podstawie opracować optymalną specyfikację materiałową oraz wymiarową. Tylko zindywidualizowane podejście do parametrów wyrobu daje gwarancję, że gotowa część bezawaryjnie spełni swoją funkcję w maszynie przez cały zakładany okres eksploatacji.
Przeczytaj również: Usługi sprzątające dla hoteli i obiektów noclegowych
Wpływ materiału i metody formowania na parametry sprężyny
Wybór odpowiedniego gatunku drutu oraz jego średnicy wyjściowej to fundament, na którym opiera się cała produkcja sprężyn. Decyzje podjęte na tym etapie rzutują na sztywność, maksymalną nośność oraz podatność materiału na dalszą obróbkę mechaniczną. Konstruktorzy często sięgają po standaryzowane stale sprężynowe określone w normach EN 10270-1 oraz EN 10270-3, które gwarantują wysoką powtarzalność parametrów. Wymaganą sprężystość i odporność na odkształcenia plastyczne zapewniają także popularne gatunki stopowe, takie jak 51CrV4 czy 65G. Zastosowanie grubszego drutu naturalnie podnosi wytrzymałość elementu na obciążenia statyczne. Wiąże się to jednak z trudniejszym formowaniem ciasnych zwojów i generuje znacznie większe naprężenia własne wewnątrz obrabianego materiału.
Przeczytaj również: Indywidualne podejście do organizacji ceremonii pożegnalnej w Częstochowie
Samo kształtowanie surowca odbywa się dziś w przeważającej mierze na zaawansowanych numerycznie maszynach CNC. Technologia ta pozwala na zautomatyzowane nawijanie drutu lub taśmy z zachowaniem rygorystycznych tolerancji wymiarowych. Dla sprężyn śrubowych naciskowych proces polega na zwijaniu drutu na specjalnym trzpieniu, gdzie kluczowe jest precyzyjne utrzymanie zadanego skoku oraz stałej średnicy zewnętrznej. Numeryczne sterowanie umożliwia płynną zmianę tych parametrów w trakcie nawijania jednego detalu. Nieco innej kinematyki maszyn wymagają modele skrętne. W ich przypadku niezbędne jest dodatkowe ukształtowanie ramion przenoszących moment obrotowy, co bezpośrednio determinuje kierunek skrętu i początkowe ustawienie punktów zaczepienia. Z kolei warianty spiralne płaskie powstają z drutu o przekroju prostokątnym lub z płaskiej taśmy. Nawijanie materiału w jednej płaszczyźnie pozwala uzyskać znaczną elastyczność roboczą przy jednoczesnym mocnym ograniczeniu wysokości gotowego detalu.
Przeczytaj również: Co zamiast kwiatów? Propozycje prezentów na Dzień Kobiet
Obróbka cieplna, wykańczanie i weryfikacja jakości detali
Ukształtowanie drutu nie kończy procesu technologicznego, ponieważ surowy detal posiada znaczne wewnętrzne naprężenia powstałe podczas zaginania stali. Odpowiednio zaplanowana obróbka cieplna oraz staranne wykańczanie powierzchni decydują o zdolności sprężyny do wieloletniej pracy w trudnych cyklach obciążenia. Hartowanie w odpowiednio dobranym ośrodku chłodzącym, najczęściej w oleju lub wodzie, głęboko utwardza strukturę stali i znacząco podnosi jej twardość bazową. Z kolei następujące po nim odpuszczanie redukuje niepożądaną kruchość stopu, stabilizuje ostateczne wymiary elementu i poprawia jego odporność na zmęczenie materiałowe. Parametry temperaturowe obu tych procesów muszą być zawsze ściśle dopasowane do konkretnego gatunku wykorzystanej stali, aby uzyskać optymalne właściwości sprężyste i uniknąć pęknięć.
Ostatnie szlify technologiczne obejmują między innymi planowanie końcówek zapewniające płaską powierzchnię oporową, kulowanie zwiększające wytrzymałość zmęczeniową oraz nakładanie powłok galwanicznych. Warstwy ochronne skutecznie zabezpieczają stal przed korozją i drobnymi uszkodzeniami fizycznymi. Wytwórca taki jak Spretech J.K. na co dzień dostosowuje wymienione etapy produkcji do rygorystycznych wymagań technicznych dużych serii przemysłowych. Przedsiębiorstwo obsługuje również zlecenia indywidualne, wykorzystując nowoczesny park maszynowy do tworzenia elementów o wysoce niestandardowych parametrach roboczych.
Zanim gotowa partia opuści zakład, przechodzi przez wieloetapowy proces weryfikacji. Wymiary geometryczne sprawdza się przy użyciu sprawdzianów, suwmiarek, mikrometrów oraz zautomatyzowanych maszyn współrzędnościowych. Równolegle przeprowadza się zaawansowane próby obciążeniowe na specjalnych stanowiskach badawczych. Sprzęt ten testuje generowaną siłę nacisku, moment skręcający oraz zachowanie materiału po zadanej liczbie cykli pracy. Ocena zgodności uzyskanych wyników z pierwotnym rysunkiem technicznym i ogólnymi normami dotyczącymi kontroli jakości daje pewność, że wyrób precyzyjnie spełni swoje zadanie w docelowym mechanizmie.
Uzyskanie niezawodnego elementu elastycznego nigdy nie jest dziełem przypadku, lecz wynikiem precyzyjnie zaplanowanego ciągu technologicznego. O finalnej jakości wyrobu decyduje spójność całego łańcucha produkcyjnego, począwszy od rzetelnej analizy początkowych wymagań i doboru odpowiedniego gatunku stali. Równie istotne pozostaje bezbłędne zaprogramowanie maszyn nawijających, odpowiednio dobrany do stopu cykl obróbki cieplnej oraz staranna ochrona antykorozyjna. Każdy z tych etapów bezpośrednio rzutuje na ostateczną trwałość sprężyny, jej stabilną charakterystykę pracy oraz ogólne bezpieczeństwo użytkowania całego urządzenia w docelowych warunkach eksploatacji.
Kategorie artykułów
Polecane artykuły

Innowacyjne rozwiązania w projektowaniu breloków na zamówienie
Breloki na zamówienie odgrywają istotną rolę w marketingu, pełniąc funkcję efektywnego narzędzia promocyjnego dla firm. Dzięki personalizacji stają się unikalne i dopasowane do potrzeb klientów, co pozwala budować trwałe relacje z odbiorcami. W artykule omówimy innowacyjne rozwiązania w projektowani
Jakie czynniki wpływają na wybór odpowiednich banerów reklamowych?
Wybór odpowiednich banerów reklamowych ma kluczowe znaczenie dla skutecznej promocji. Jakość materiałów, estetyka oraz trwałość wpływają na efektywność reklamy. Zrozumienie tych czynników pozwala lepiej dopasować banery do potrzeb marki, co przekłada się na większą widoczność i świadomość wśród pote